leyu·乐鱼(中国)体育用品官方网站

铝压铸件的去毛刺常用方法-leyu·乐鱼(中国)体育用品官方网站_leyu·乐鱼(中国)体育用品官方网站

泊头东凤压力容器
13803230861
15343172222
当前位置:leyu·乐鱼(中国)体育用品官方网站_leyu·乐鱼(中国)体育用品官方网站>行业资讯>行业资讯>铝压铸件的去毛刺常用方法

铝压铸件的去毛刺常用方法

砂铸铝件|低压铸铝件|铝铸件 来源:聚源发布时间:2026/1/26 11:30:01
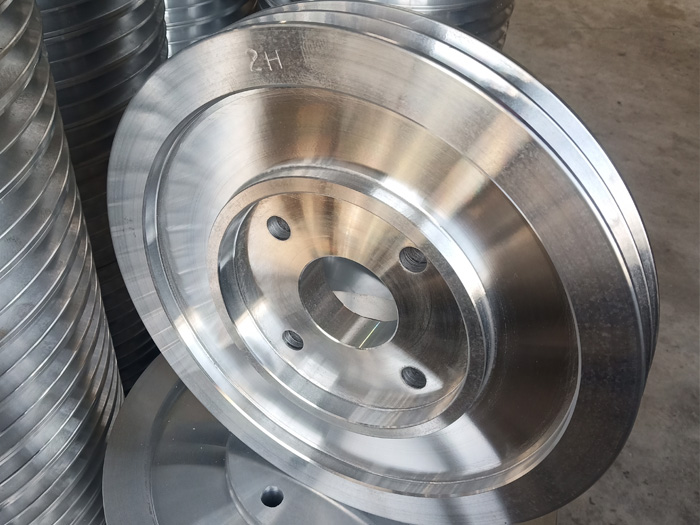
  铝压铸件是采用压铸工艺成型的铝合金零部件,以轻质、高强度、耐腐为核心优势,适配大批量生产。经高压压铸成型,尺寸精度高、表面光洁度好,可一体化铸造成复杂结构,减少后续加工工序。广泛应用于汽车、电子、家电、通讯等领域,兼顾轻量化需求与生产效率,是现代制造业的常用关键零部件。
铝压铸件
  在铝压铸件生产过程中,由于压力冲击和锁模力不足等因素,铝压铸件产生毛刺是在所难免。近年来随着铝压铸件质量要求的日益提高,对毛刺的要求也更加严格,同时去毛刺的方法也层出不穷。
一、机械去毛刺
机械去毛刺是常用的去毛刺方法之一,通过对铝压铸件表面进行研磨或切割来除去毛刺。常用的机械去毛刺设备有去毛刺机、砂带机、打磨机等。这种方法简单易行,但需要技术水平和设备支持。
二、化学去毛刺
化学去毛刺是利用化学试剂对铝压铸件表面进行处理,从而去除毛刺的方法。常用的化学试剂包括酸性、碱性、氧化性等。相比机械去毛刺,化学去毛刺更加清洁、省力。
三、电解去毛刺
电解去毛刺是利用电解原理去除铝压铸件表面毛刺的一种方法。其原理是在电解液中,将铝压铸件作为阳极,在电流的作用下,使毛刺部分发生氧化还原反应而被溶掉。电解去毛刺操作简单,效果好,但也需要设备和技术。
四、激光去毛刺
激光去毛刺是利用高能量激光对铝压铸件表面进行瞬间熔融,从而去除毛刺的一种方法。这种方法去毛刺速度快,处理效果好,不会产生一些传统方法上可能出现的二次污染等问题,但设备价格昂贵,使用和维护的成本高。
  通过上述方法,铝压铸件的毛刺可以有效去除,选择具体方法需要根据不同需求权衡利弊,选择适合的方法,以确保铝压铸件的质量。
相关资讯

5
2026-8
科学维保体系,是轮胎翻新硫化罐长效服役的核心确保。相比于故障后维修,常态化预防性养护能有效规避大部分设备隐患,降低停机损耗。企业可建立设备运行档案,规范操作流程,定期检修电控系统与承压结构,杜绝违规作业。
5
2026-8
稳定的气温管控是铸铝件批量标准化生产的核心确保。随着精密铸铝需求提升,汽车配件、机械零部件等铸铝产品,均要求车间恒温恒湿生产环境,弱化自然气温波动带来的影响。通过规范环境气温、匹配适配工艺参数,可有效降低铸铝件残次品率,提升产品强度、密封性与尺寸精度。
5
2026-8
工艺材质与性能标准,是轮胎模具定制的核心条件。模具材质需根据轮胎生产批量、生产环境选定,常规量产模具选用铸钢、锻钢材质,具备耐受高温、耐磨损、不易变形的特性,满足高频次硫化生产需求;
5
2026-8
成熟的轮胎模具加工工艺赋予轮胎模具的综合性能,适配各类轮胎规模化生产。花纹加工工艺,可确保轮胎抓地力、排水性等核心性能达标,均匀的模具结构能让轮胎硫化成型更均匀,有效降低残次品率。
5
2026-8
高性价比与循环利用特性,让铝铸件成为工业制造材料。铝合金材料可回收二次利用,契合当下工业绿色生产标准。经过工艺优化的铝铸件,抗压强度高、使用寿命长,无需频繁更换维护,大幅降低设备运维成本。
5
2026-8
工程胎翻新花纹板模后期精加工与试模检验是确保成品质量的关键环节。经过机加工的花纹板模进行喷砂、防锈处理,部分产品按需进行镀层加工,延缓硫化过程中的锈蚀损耗。随后投入试硫化试验,检验成型轮胎花纹成型效果,针对细微缺陷修正打磨。整套工艺流程严谨,兼顾模具结构强度与成型精度。
5
2026-8
2026年8月1日上午10:00左右,阳泉的李总订购的电热节能硫化机准时发出。
5
2026-8
凭借综合性能,低压铝铸件应用场景广泛,主要适配汽车零部件、新能源设备、五金机械、医疗器械及通讯器材等领域。针对汽车轮毂、壳体管件、精密支架等承重、密封、承压类零件,适配性强。
5
2026-8
在环保与运营成本层面,电热节能硫化机优势突出,运行无废气污水排放,契合环保管控要求。设备实现按需加温,减少无效能耗,长期使用可有效降低用电成本。机型规格丰富,平板式、框架式均可定制,既能批量标准化生产,也可适配异形橡胶制品加工。
5
2026-8
完善的后期处理工艺进一步提升了异形铝铸件的实用性与美观度。铸件成型后可通过打磨、抛光、阳极氧化、喷砂、喷涂等工艺优化表面质感,提升抗氧化、抗磨损能力。
leyu·乐鱼(中国)体育用品官方网站_leyu·乐鱼(中国)体育用品官方网站 2011(C)版权所有 并对网站所有内容保留解释权